Poinçonnage CNC : vitesse, précision et productivité pour la production en série.
Découpe à froid avec faible coût d’exploitation et répétabilité maximale
Qu’est-ce que le poinçonnage CNC et comment fonctionne-t-il ?
Découpe mécanique précise pour la production continue
Le poinçonnage CNC est l’une des principales technologies de découpe industrielles utilisées pour le traitement de la tôle. Il repose sur un procédé de découpe mécanique à froid dans lequel un outil appelé poinçon presse la matière contre une matrice jusqu’à sa séparation par cisaillement. Cette méthode offre une vitesse élevée et un faible coût par pièce, ce qui la rend idéale pour la production en grande série de tôles en acier, en aluminium ou en acier inoxydable.
Contrairement à d’autres technologies de découpe, le poinçonnage CNC permet des opérations supplémentaires au cours du même processus, notamment l’emboutissage, le taraudage et le marquage. Ces capacités permettent de créer directement sur la pièce des reliefs, logements et points de fixation, réduisant ainsi le besoin d’usinage ou de formage secondaire.
Le poinçonnage CNC contribue ainsi à réduire les temps de production, limiter les manutentions et simplifier les flux de fabrication pour de nombreux composants métalliques.
Il est largement utilisé dans des secteurs tels que l’automobile, le CVC, la fabrication métallique industrielle et le mobilier métallique, où la productivité et la constance des processus sont essentielles.
Types de poinçonneuses et applications
Choisir selon la vitesse, la précision ou la flexibilité
Poinçonneuses CNC traditionnelles
Adaptées aux trous, aux géométries simples et aux perforations répétitives dans la tôle.
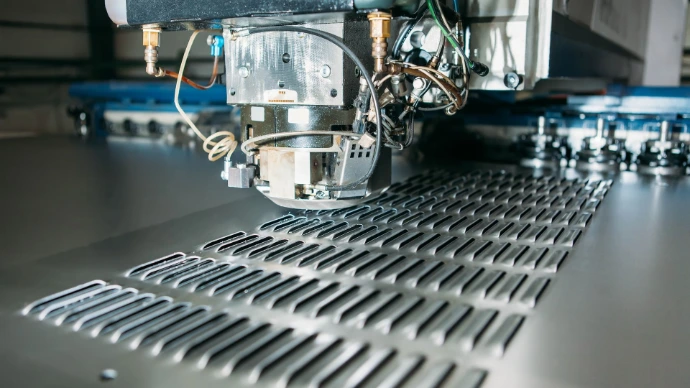
Systèmes hybrides de poinçonnage, cisaillage et découpe :
Combinent plusieurs processus dans un seul cycle, réduisant les manutentions et les étapes de production.
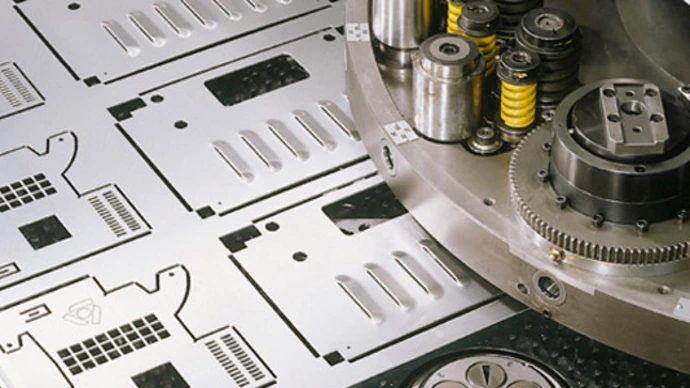
Poinçonnage de précision
Conçu pour les tôles fines et les composants nécessitant des tolérances serrées. Courant dans l’électronique, l’automobile et la fabrication technique.
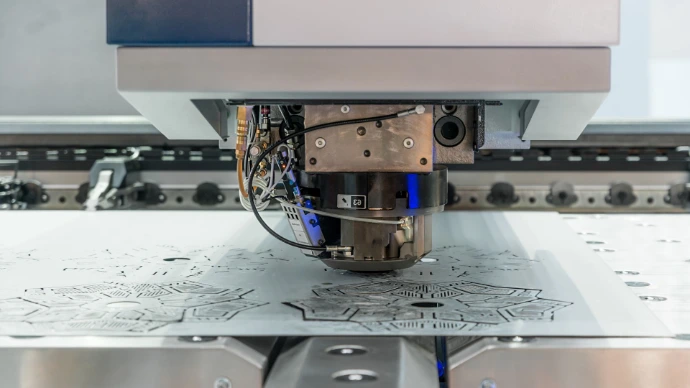
Machines avec systèmes multi-outils
Permettent l’utilisation de différents poinçons et outils de formage, y compris le taraudage et le marquage, afin d’élargir les capacités de production sans opérations supplémentaires.
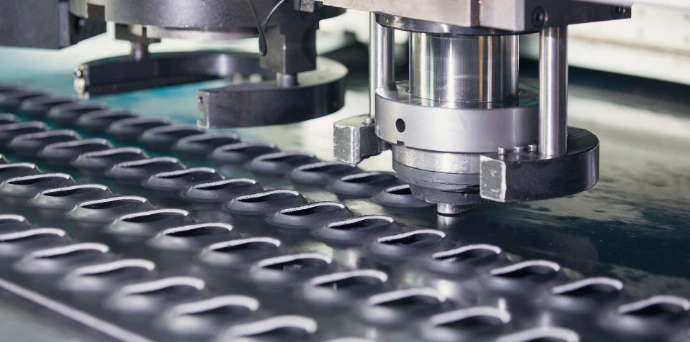
Guide complet des poinçonneuses
Le poinçonnage nécessite un logiciel spécialisé pour développer la production
- Réduire les erreurs de programmation grâce à la simulation et à la validation.
- Prolonger la durée de vie des outils avec des stratégies de poinçonnage optimisées.
- Gérer les processus combinés tels que le poinçonnage, la découpe, le marquage et le taraudage.
- Assurer une traçabilité complète grâce à l’intégration avec les systèmes ERP et les systèmes MES.
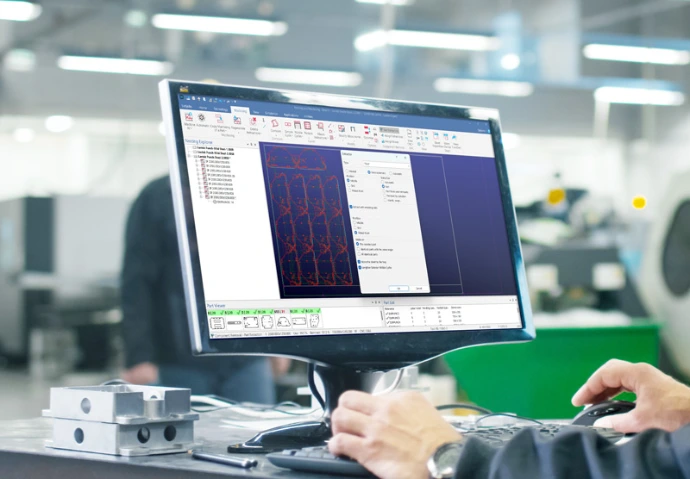
Automatisation des opérations complexes
Moins de programmation manuelle. Des cycles plus stables et productifs
La programmation manuelle de l’emboutissage, du taraudage ou de la microperforation réduit l’efficacité. Un système CAD/CAM doit automatiser ces opérations au moyen de règles configurables adaptées aux contraintes machine. Cela réduit les erreurs et accélère la préparation de la production.
Gestion des outils et de la tourelle
Sélection correcte des outils avec usure contrôlée
Une sélection incorrecte des outils peut entraîner une usure prématurée ou des défaillances de production. Le logiciel doit affecter automatiquement les outils selon la géométrie, la matière et l’épaisseur. Il doit également gérer :
- Configurations Autoindex
- Postes Multitool
- Configurations de tourelle par produit ou par matière
Tout cela permet d’optimiser leur utilisation et de prolonger la durée de vie de chaque outil.
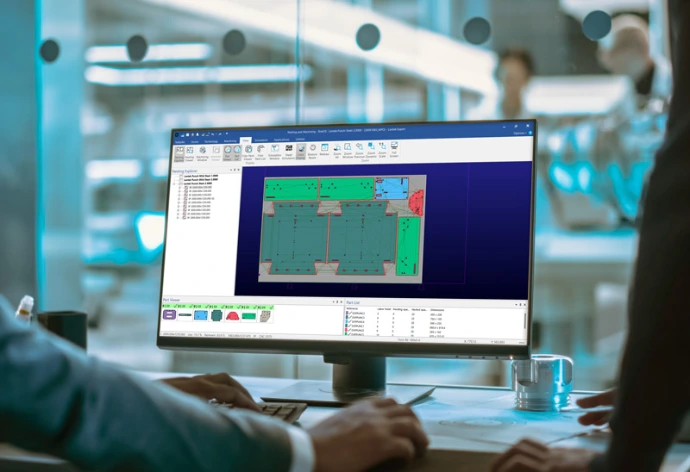
Imbrication avancée pour le poinçonnage
Meilleure utilisation de la matière avec des règles propres au processus
Le poinçonnage doit tenir compte de contraintes physiques telles que :
- Zones de repositionnement
- Distances minimales entre les outils
- Stratégies de poinçonnage communes.
La technologie d'imbrication avancée doit s’adapter à ces conditions afin de garantir l’efficacité matière tout en préservant la sécurité machine et la durabilité des outils.
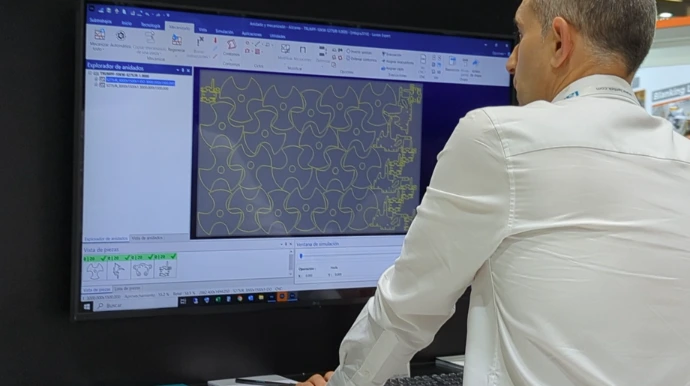
Simulation avec prévention des collisions
Validation avant production
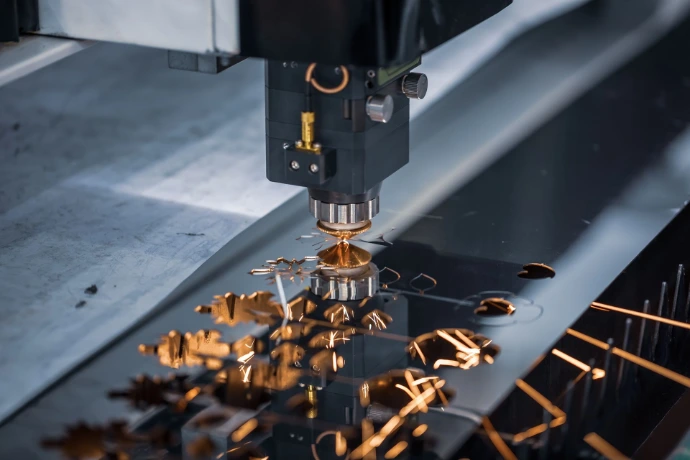
Les collisions imprévues peuvent provoquer des arrêts coûteux. Le logiciel CAD/CAM doit inclure une simulation 3D pour valider les trajectoires d’outils, les séquences et le comportement de la tôle avant exécution.
Compatibilité avec les machines combinées
Processus coordonnés dans un seul environnement
Pour les systèmes poinçonnage-laser ou poinçonnage-cisaillage (machines combinées) , le logiciel doit définir les opérations affectées à chaque technologie. Cela évite les doublons et garantit une production cohérente.
Intégration avec les systèmes industriels
Environnement de fabrication connecté
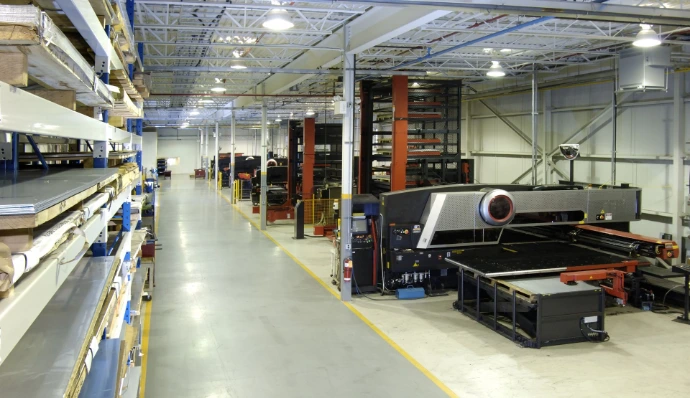
Le logiciel doit s’intégrer avec :
- Systèmes ERP ou MES
- Systèmes de tri
- Systèmes d’évacuation des pièces
- Stockage automatisé
- Robotique
Cela évite les données isolées et soutient une gestion cohérente de la production.
En savoir plus sur la connectivité des machines
Formation et support technique
Adoption plus rapide et fonctionnement stable
La mise en œuvre d’un nouveau logiciel implique un processus d’apprentissage à ne pas sous-estimer. Il est donc essentiel de disposer d’une assistance technique spécialisée, d’une formation structurée et d’un accès à une communauté active d’utilisateurs. Ces ressources accélèrent non seulement la courbe d’apprentissage, mais réduisent aussi les arrêts, limitent les erreurs et permettent d’obtenir les meilleures performances de vos machines de découpe laser. Une communauté solide vous donne accès aux bonnes pratiques, à des cas d’utilisation réels et à des mises à jour continues afin que votre activité suive l’évolution industrielle.
Logiciel évolutif pour la croissance de la production
Préparé aux besoins de fabrication en évolution
Logiciel évolutif :
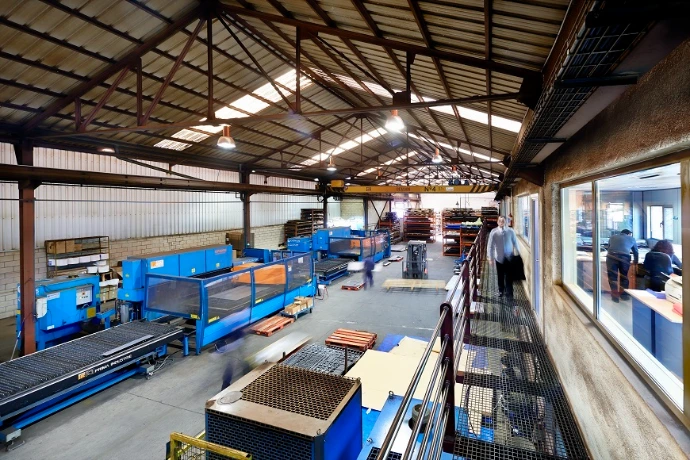
- À mesure que la production augmente, le logiciel doit prendre en charge plusieurs machines, utilisateurs et flux de travail depuis une seule plateforme.
- Il doit également être prêt pour les environnements Industrie 4.0, y compris la connectivité IoT, les systèmes cloud et l’analyse avancée.
Ces capacités permettent d’anticiper les défaillances, d’optimiser les ressources et de répondre en temps réel aux variations de la demande. Miser sur une solution qui permet cette évolution est essentiel pour rester compétitif dans le contexte industriel actuel.
Lantek propose
Deux modules spécialisés pour optimiser le processus de tôlerie.
CAD/CAM pour le poinçonnage de tôle
Conception, simulation et production dans un seul environnement
Un logiciel CAD/CAM pour le poinçonnage doit répondre aux défis quotidiens de production, notamment les changements d’outils, l'imbrication et le repositionnement des tôles. Les fonctionnalités clés comprennent :
- Import de fichiers CAD et conception directe dans l’environnement CAM.
- Imbrication automatique avec trajectoires d’outils efficaces.
- Gestion avancée de la tourelle et des outils.
- Simulation 3D pour la validation et l’évitement des collisions.
- Systèmes d’évacuation automatique des pièces .
Essentiel dans des secteurs tels que la chaudronnerie, les structures métalliques, le mobilier métallique et les composants industriels. Le logiciel qui pilote la production réelle.
CAD/CAM pour le poinçonnage de profils
Conception 3D et traitement de profils métalliques
Le poinçonnage est également utilisé pour les composants tubulaires et structurels. Une solution dédiée doit fournir :
- Conception paramétrique de structures tubulaires.
- Opérations de poinçonnage multi-faces.
- Simulation avancée et contrôle des collisions. Avec contrôle des collisions, trajectoires d’outils et points d’évacuation.
- Prise en charge des machines combinées. (poinçonnage + laser/plasma/cisaillage), éliminant le besoin de dupliquer les processus.
- Intégration avec les systèmes MES et ERP. (MES, ERP) pour la traçabilité, la planification et le contrôle des stocks.
Particulièrement utile dans la fabrication de CVC, rayonnages industriels, mobilier métallique tubulaire ou structures soudées.
Success stories d’ateliers de fabrication utilisant des machines de poinçonnage
Questions fréquentes
Des réponses claires aux points essentiels du poinçonnage CNC.
L’ordre et la direction des opérations influencent la planéité de la pièce.
Le logiciel CAD/CAM définit les séquences optimales selon la matière et l’outillage
Lantek Expert Punch automatise cette logique selon le type de poinçon et la matière.
Généralement de 0,5 mm à 6 mm ou plus, selon la capacité de la machine et la matière.
Le poinçonnage offre une vitesse plus élevée et un coût par pièce plus faible, sans zones affectées thermiquement. La découpe laser offre une plus grande flexibilité pour les géométries complexes.
Oui. Un logiciel avancé permet de combiner poinçonnage et découpe dans une seule stratégie de nesting.
Les formats courants incluent DXF, DWG, STEP et IGES.
Oui, si la machine et le logiciel prennent en charge la force et le séquencement appropriés.
Les bibliothèques d’outils numériques définissent la géométrie, la position et l’usure, permettant une sélection automatique et réduisant les erreurs manuelles.
Lantek Expert Punch intègre la gestion automatique des outils et le changement rapide d’outil.
Remplacement régulier des outils, lubrification, contrôles de force et nettoyage. Le logiciel peut soutenir la planification de la maintenance.
Oui. Les pièces peuvent être marquées pendant le poinçonnage et intégrées aux systèmes ERP et MES.
Oui. Les machines hybrides combinent le poinçonnage avec le cisaillage, la découpe laser ou les opérations de formage.
Il affecte automatiquement les opérations à chaque technologie, améliorant l’efficacité de programmation.
Cela réduit le temps de programmation et améliore la qualité.
Lantek Expert Quattro coordonne le poinçonnage et la découpe laser sur la même pièce.
Elle évite les collisions entre pièces, outils et guides, réduisant les arrêts dus aux erreurs et aux dommages mécaniques.
Le poinçonnage est idéal pour les pièces avec de nombreux trous ou détails géométriques, car il offre une vitesse de cycle plus élevée, un faible coût par pièce et aucune zone affectée thermiquement. Pour les contours complexes ou les zones nécessitant une grande précision de surface, des technologies comme le laser ou le plasma peuvent être plus adaptées.
Le nesting avancé pour le poinçonnage tient compte du poinçonnage commun entre pièces, évite les collisions et optimise les trajectoires. Il permet une utilisation maximale de la tôle, réduit les déchets et minimise les mouvements de la tourelle, améliorant ainsi l’efficacité globale.
Oui. Un bon système CAD/CAM pour le poinçonnage gère automatiquement les opérations de poinçonnage, découpe laser et cisaillage sur les machines combinées, éliminant la duplication des processus et conservant une source unique de programmation.
Elle évite les collisions et valide les processus avant la production, réduisant ainsi les arrêts
Oui. Il doit permettre la sélection automatique des poinçons (Autoindex, Multitool), optimiser les changements d’outils et prioriser leur utilisation selon la forme, la matière et l’usage, réduisant les temps de réglage et l’usure inutile.
L’intégration avec les systèmes CAD, MES, ERP et de production garantit la traçabilité et le contrôle des flux de travail.
Oui. Il s’adapte aussi bien aux machines compactes qu’aux grandes poinçonneuses à grande vitesse.